 进步
不锈钢卷板 304: 卷材重量, 内径及集装箱装载量
A 304 不锈钢卷是连续长度的冷轧或热轧带材, 卷成单个包装以供运输和下游加工. 它是大多数背后的原材料 304 到达服务中心的表格, 一家厨房设备厂, 电梯面板车间或化工厂. 购买线圈看起来比购买板材更简单, 因为查询中只有一项, 然而,决定线圈是否在买方生产线上工作的参数不仅仅是厚度和等级. 卷材重量, 内径, 外径, 边缘状况和收卷张力决定卷材能否提升, 开卷的, 切缝并整平,无废料.
本指南涵盖 304 线圈作为产品: 它是什么, 标准实际保证了哪些化学和机械值, 尺寸公差如何书写, 线圈几何形状如何转化为集装箱有效载荷, 以及在带材到达压机之前哪些处理规则可防止边缘损坏和表面划痕.
1. 真是个 304 不锈钢卷材及其用途
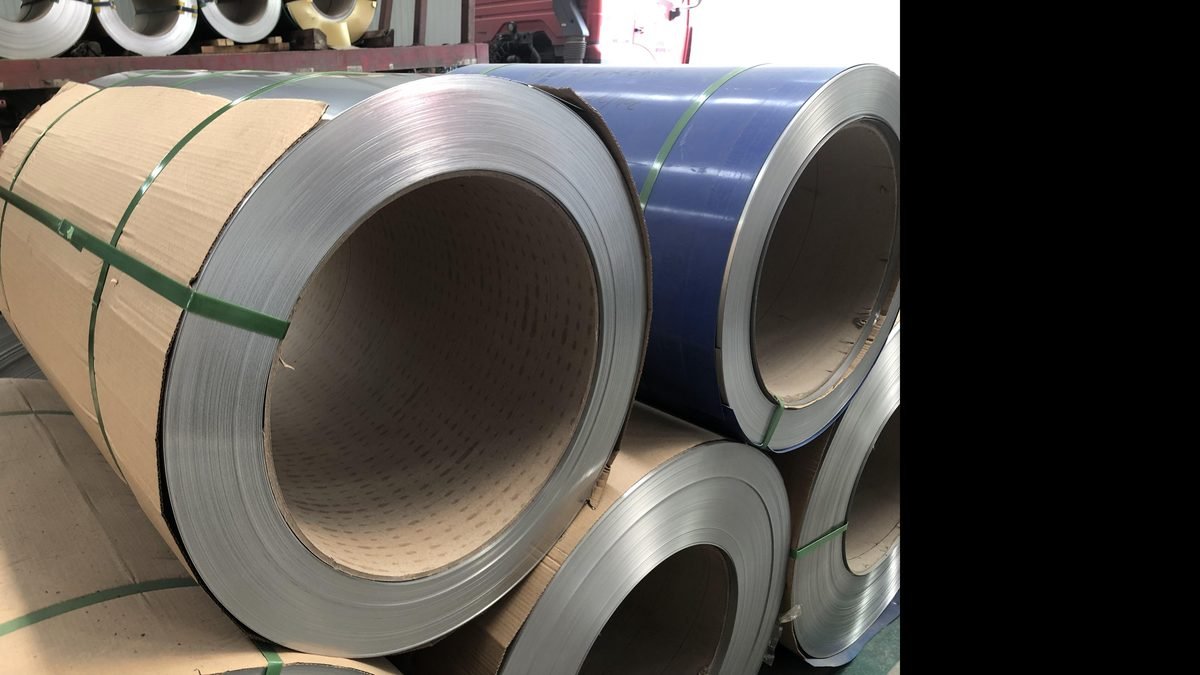
线圈是围绕空心芯缠绕的带状金属. 带材本身是通过热轧板坯并对结果进行退火和酸洗而生产的, 或通过将退火的热轧卷冷轧至最终厚度, 随后进行退火和精加工,例如 2B, BA 或 No.4. 然后将线圈切成预定的宽度, 修边, 如有需要,可与保护纸或薄膜交错, 并捆扎装运.
在贸易方面, A 304 卷材由五个值描述,出现在每个工厂证书和装箱单上: 年级, 厚度, 宽度, 卷材重量和内径. 第六个值, 边缘条件, 经常被排除在调查之外,然后成为索赔的来源.
典型应用 304 线圈包括:
- 厨房设备用冷轧薄板及带材, 水槽, 柜台和餐饮柜.
- 建筑外墙, 举升轿厢板, 柱覆层和装饰条.
- 用于门框滚压成型的狭缝窄带, 窗户部分和电器装饰.
- 坦克, 食品中的料斗和加工容器, 乳制品和制药服务.
- 制管机和焊接管道生产线, 其中,线圈是输入条带.
- 冲压和拉深零件,例如水槽, 炊具外壳和燃烧器组件.
- 需要耐腐蚀表面但不适合使用 316L 的一般制造.
相同等级以线圈形式出售, 片材和板材. 区别在于形式和处理方式, 不是冶金. 有需要的买家 1.2 毫米片材 1219 x 2438 mm毛坯可以买切割片, 但是运行纵剪线或辊压成型线的买家会购买卷材,因为连续长度是生产线消耗的长度.
2. 牌号和化学成分
304 是 ASTM A240 中定义的奥氏体铬镍牌号, 在 10088-2, JIS G4304和GB/T 4237. 商业上重要的化学物质是钝化层的铬, 镍有助于奥氏体稳定性, 和碳的强度与可焊性. 下表显示了标准成分限值, 包含 304L,因为低碳变体经常以相同的商业描述提供.
| 元素 | 304 (%) | 304L (%) | 对线圈的影响 |
|---|---|---|---|
| C | 0.08 最大限度 | 0.030 最大限度 | 强度和硬度; 低碳改善焊缝和热影响区 |
| 和 | 0.75 最大限度 | 0.75 最大限度 | 脱氧; 过量增加酸洗难度 |
| 锰 | 2.00 最大限度 | 2.00 最大限度 | 奥氏体稳定剂, 取代部分镍 |
| 磷 | 0.045 最大限度 | 0.045 最大限度 | 隔离, 焊接裂纹风险 |
| S | 0.030 最大限度 | 0.030 最大限度 | 可加工性与焊接质量 |
| 铬 | 18.0 到 20.0 | 18.0 到 20.0 | 无源层; 主要腐蚀储备 |
| 在 | 8.0 到 10.5 | 8.0 到 10.5 | 奥氏体稳定性, 韧性, 形成性 |
| 氮 | 0.10 最大限度 | 0.10 最大限度 | 力量; 过高会降低延展性 |
从该表可以得出两个商业结果. 第一的, 在镍范围底部工作的工厂生产的卷材更便宜且完全合法, 但奥氏体稳定性较差,对重型成型或高温使用的耐受性较低. 第二, 线圈订购为 304 以 304L 形式交付的替代品不会被自动拒绝, 因为 304L 满足大多数板材应用的机械最低要求; 仅当客户规格或压力设计明确要求更高的碳等级时,这才成为问题.
3. 机械性能
机械值 304 卷材在退火和酸洗状态下报价, 这是线圈正常销售的情况. 经过切割然后冷加工的卷材在加工区域会更坚固且延展性较差, 即使证书上写着,局部差异也是零件有时沿着弯曲线破裂的原因 40 伸长率.
| 财产 | 典型值 | 标准最小值 | 实际意义 |
|---|---|---|---|
| 拉伸强度Rm | 620 到 700 兆帕 | 515 兆帕 | 非受压部件的设计强度 |
| 屈服强度Rp0.2 | 240 到 310 兆帕 | 205 兆帕 | 回弹和成形载荷 |
| 伸长率A50 | 45 到 55 % | 40 % | 弯曲半径和拉深限制 |
| 硬度HRB | 70 到 85 | 92 最大限度 | 剪切力和刀具磨损 |
| 密度 | 7.93 克/立方厘米 | 参考值 | 卷材重量计算 |
| 弹性模量 | 193 GPa | 参考值 | 偏转, 回弹, 屈曲 |
| 热膨胀 | 17.3 x 10⁻⁶ /K | 参考值 | 焊接变形, 弥补差距 |
| 导热系数 | 15 到 16 瓦/米克 | 参考值 | 焊接后热着色, 湿卷材的干燥 |
典型值和最小值之间的差距是买方的实际利润. 最少一个线圈 205 MPa 产量和 40 伸长率的表现与线圈明显不同 280 兆帕和 50 百分比, 差异体现在弯曲余量和折弯机的废品数量上. 当工作对成型敏感时, 值得从热数中询问实际测试值,而不是接受标准最小值作为承诺.
4. 尺寸和公差
线圈尺寸写为厚度, 宽度, 内径和重量. 公差通常是根据表格而不是单个数字引用的, 因为允许的偏差取决于厚度范围和宽度范围. 下面的值反映了用于以下用途的常见商业表格 304 亚洲和欧洲贸易中的冷轧卷; 采购订单应注明标准, 不仅仅是数字.
| 范围 | 常用范围 | 典型公差 | 检查方法 |
|---|---|---|---|
| 厚度, 冷轧 | 0.3 到 3.0 毫米 | 加或减 0.02 到 0.10 毫米 | 千分尺, 10 距离边缘和中间宽度毫米 |
| 厚度, 热轧 | 3.0 到 12.0 毫米 | 加或减 0.15 到 0.45 毫米 | 宽度方向三点千分尺 |
| 宽度 | 600 到 1500 毫米 | 0 加 5 毫米, 或减去 0 加 3 狭缝边缘毫米 | 线圈表面有胶带, 三读 |
| 内径 | 508 或者 610 毫米 | 加或减 5 毫米 | 用胶带贴在眼睛上 |
| 卷材重量 | 2 到 8 t, 最多 25 经协议 | 减 5 加 10 每个线圈的百分比 | 每卷地磅票 |
| 外倾角 | 测量超过 3 米 | 5 冷轧最大毫米, 10 热轧最大毫米 | 开卷带材上的串线 |
| 边缘毛刺 | 仅狭缝边缘 | 0.15 最大毫米, 无连续调低毛刺 | 四点目视和指甲检查 |
铣边卷材是未经侧边修整的卷材. 其宽度具有热轧公差,其边缘呈现圆形或轻微波浪形轮廓. 切边线圈已被旋转刀修整, 给出定义的宽度和直边, 以必须控制的毛刺为代价. 选择不是为了美观: 跟踪边缘的滚压成型线需要切开边缘, 而随后修整毛坯的落料线可以容忍铣边.
5. 线圈几何形状: 重量, 内径和外径
线圈是螺旋状的带材, 所以它的重量可以根据带材截面和长度计算出来. 对于厚度为 t(毫米)的线圈, 宽度 w(毫米)和密度 7.93 克/立方厘米, 一米长的带材重量 7.93 x t x 宽 / 1000 公斤. A 1.2 毫米× 1219 毫米线圈因此重量 11.6 公斤每米, 和一个 4 吨线圈包含约 345 米长的带材.
外径由缠绕长度和内径得出. 对于一个 508 毫米内径和 4 吨卷在 1.2 毫米, 外径通常介于 1400 和 1600 毫米. 这个数字很重要,因为它决定了线圈在容器中的占地面积, 起重机下方的间隙, 以及卷材是否适合具有可用扩展范围的开卷机心轴.
重型卷材可降低每吨处理成本并提高生产线效率, 因为每次更换线圈都会花费时间. 他们还提出了所有下游要求: 起重机容量, 心轴容量, 地板荷载, 如果线圈用力放置,则存在损坏的风险. 对于拥有 5 吨位起重机和轻型纵剪线, A 12 吨钢卷不便宜; 这是一个处理问题,可以通过现场切割线圈来解决,但需支付额外费用.
6. 集装箱装载算法
卷材运输受到有效负载和体积的限制, 并且这两个限制很少同时发生. A 20 足集装箱通常装载约 21 到 25 吨钢, 而一个 40 足容器仅限于约 26 到 27 尽管箱子本身可以容纳更多吨,但许多目的地的道路重量规则. 不锈钢线圈在 7.93 g/cm3 是致密的, 因此,一旦达到有效负载限制,盒子中通常会留有空间.
线圈可以眼对天或眼对侧装载. Eye to sky 使用支架或线圈支架并保持线圈直立, 这是带材最安全的方向,因为各圈之间不相互支撑, 但它会消耗高度并需要更多垫料. 眼睛转向一侧, 线圈轴穿过容器, 每米包装更多吨,但需要楔入和捆扎,因此卷材无法滚动, 并将线圈面加载到地板上. 为了 304 2B 表面处理, 没有交错的从侧面装载是在目的地发现表面划痕的常见原因.
一个实用的规则 20 足容器的 1.2 毫米× 1219 毫米 304 线圈是大约四个线圈 5 每吨, 装载在摇篮上的眼睛到天空, 粗略地给予 20 净吨数,线圈由木材隔开. 同一个盒子从侧面装入可容纳六个线圈 4 吨, 但包装图必须显示楔子和绑扎点, 买家应该预计外圈会有更多的边缘变形.
7. 加工制造要点
A 304 线圈只是产品的一半. 卷材和毛坯之间发生的情况决定了材料的性能是否符合证书所示.
开卷张力. 张力太大会拉伸带材并留下残余应力,在分切后表现为弯曲. 张力太小,线圈无法伸缩, 然后外圈相互摩擦. 已经存放了数月的线圈往往会形成一组, 而眼睛后的前两三米往往携带可见的十字弓.
分切. 旋转分切会在一侧产生毛刺,并在沿切口的窄带中产生加工硬化. 对于一个 1.0 毫米带材, 一个毛刺 0.1 毫米是正常的; 多于 0.2 毫米,毛刺将标记下一圈,并可能在滚压成型过程中传播裂纹. 刀具间隙设置得太宽会导致边缘翻转; 太紧会产生严重的毛刺和刀具快速磨损.
调平. 冷轧钢卷携带钢卷组,有时还携带十字弓. 矫直机可减少两者, 但它也引入了自己的残余应力模式. 从未调平的卷材上切下的板材将在直边下方显示间隙, 这个间隙就是激光切割嵌套零件有时会出现一个角抬起的原因.
交错和保护. 2B 饰面卷通常与纸或层压膜交错,并在三个位置绑扎. 交错可保护表面免受磨损, 不防潮. 卷材在运输过程中被弄湿,然后包裹在密闭容器中,会在纸张下产生污渍, 即使原因是冷凝,污渍通常也会由供应商承担.
边缘状况和下游废料. 带毛刺的狭缝边缘会根据每侧毛刺的高度减少可用宽度. 在狭窄的带状作业中, 损失是真金白银: 0.3 两侧毛刺毫米数 300 毫米带材是 0.2 材料的百分比, 但这也是适合夹具的零件和不适合夹具的零件之间的区别.
对于需要将卷材转成片材后再使用的买家, 相关产品页面是 304 不锈钢板 2B 表面处理, 它是从这个线圈上切下来的,并在同一张桌子上进行检查.
8. 选择和存储规则
以下规则是在实践中防止大多数线圈投诉的规则.
- 写出卷材重量范围, 不是单一目标. 一家只能供应的工厂 8 到 12 应该允许吨卷在下订单之前这样说.
- 指定内径为 508 或者 610 mm并确认开卷机心轴范围. A 610 mm眼睛不会跑 508 毫米心轴,不带适配器.
- 状态边缘条件和, 如果切缝边缘, 毛刺限制以及毛刺侧面是否必须面向成品零件的特定方向.
- 对于 2B 饰面, 要求双面交错,并指定目的地废物规则是否可以接受纸张或薄膜.
- 将线圈存放在摇篮或木床上, 切勿直接在混凝土上, 并且永远不会在稍后将成为可见表面的线圈面上.
- 保持储存区域干燥、通风. 不锈钢不会生锈, 但包裹下的冷凝会产生看起来像腐蚀的污渍,并且很难消除.
- 轮换库存. 放置一年的线圈将会在眼睛处出现一个集合, 前几圈需要报废或重新调平.
9. 常见的误解
误解一: 304 线圈不能有磁性. 退火 304 充其量是弱磁性, 但分切, levelling and bending transform part of the austenite into strain induced martensite, and that zone responds to a magnet. A magnet sticking to a slit edge is not evidence of the wrong grade.
Misconception two: a heavier coil is always cheaper per tonne. It is cheaper at the mill gate and more expensive at the buyer’s gate if the crane, the mandrel or the floor cannot take it. The correct comparison is delivered cost per finished part, not cost per tonne.
Misconception three: thickness tolerance is symmetric. Many mill tables allow more plus deviation than minus, or the reverse, depending on the thickness band. A buyer who needs a minimum structural thickness must order to a minimum, not to a nominal.
Misconception four: 2B finish means the surface is protected. It means the surface has been rolled, 退火并酸洗至暗淡, 均匀的表面处理. 它没有提到耐刮擦性, 未经交错处理的 2B 线圈将在一周内出现处理痕迹.
误区五: 线圈重量和线圈长度是同一件事. 它们通过厚度和宽度联系起来. 相同重量下,厚度减半,长度加倍, 这会改变生产线上的卷材更换次数以及每吨的处理成本.
10. 常见问题解答
标准内径是多少 304 线圈?
508 毫米和 610 mm是两个商业标准. 有些工厂还供应 400 毫米或 760 mm 眼睛用于特定线条, 但这些都是例外,通常有最低订购量.
一个能装多少吨 20 足容器?
适用于不锈钢卷材, 实际限制通常是 21 到 25 净吨数, 由道路重量规则而不是由盒子设置. 在确定线圈数量之前确认目的地的轴限制.
我应该购买铣边卷还是切边卷?
当线跟踪边缘时购买狭缝边缘, 当宽度公差很紧时, 或者当边缘可见时. 当您无论如何都会修剪毛坯并且想要更低的价格时,请购买磨边.
可以一个 304 线圈采用 4 号表面处理?
是的. No.4是冷轧后在抛光线上生产的, 通常以卷材或切片形式供应. 成本更高并且对处理更敏感, 所以交错是必不可少的.
为什么线圈的第一米看起来是波浪形的?
那就是线圈组加上眼弯的记忆. 这是正常的, 通常会被切断并报废, 或使用前在水平仪上压平.
做 304 线圈需要工厂测试证书?
对于任何食物, 医疗的, 压力或出口申请, 是的. The certificate ties the coil to a heat number and gives the chemistry and mechanical results that the design assumes.
11. 下一步
If you are ordering 304 线圈, put thickness, 宽度, 边缘条件, 卷重范围, 内径, finish and certificate requirement on the enquiry. Those six lines prevent most of the disputes described above, and they let the mill quote against a real specification instead of a guess.
相关产品页面: 304 不锈钢板 2B 表面处理, 316L不锈钢板.

