 进步
不锈钢卷材分切: 宽度公差, 边缘条件和线圈处理
不锈钢卷材分切: 宽度公差, 边缘条件和线圈处理
分切是将宽主线圈转换为指定宽度的窄线圈的过程. 对于不锈钢带材的买家, 分切是大多数质量问题产生或避免的地方: 宽度公差, 外倾角, 边缘毛刺, 边缘损坏, 卷材的同心度和交错都取决于分切线的设置方式以及成品卷材的后续处理方式.
本指南解释了不锈钢纵剪线的实际工作原理, 什么公差是现实的 304 和316L带材, 边缘状况如何影响下游冲压和管材焊接, 以及在采购订单中指定的内容,以便您收到的线圈无需调整即可在您的机器上运行.
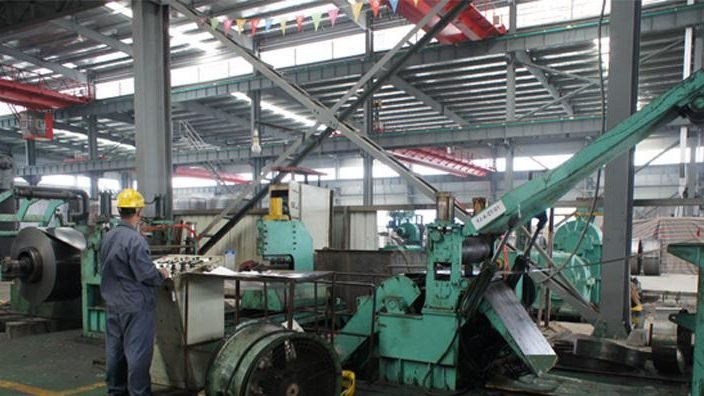
纵剪线的实际用途
纵剪线有四个功能区. 开卷机固定主线圈并在反张力下放线. 分切头每条切割线配备一对旋转刀, 排列在乔木上, 并在带材通过时对其进行剪切. 重卷机将分切的股线重绕到单独的心轴上, 张紧系统使每根线保持相同的伸长率,因此成品线圈的长度没有差异. 指南位于这些区域之间, 脱衣舞娘, 通常还有修边机和纸张或薄膜涂抹器.
关键细节是刀间隙. 为了 304 不锈钢在 0.5 毫米, 上、下刀之间的水平间隙通常为 3 到 6 厚度百分比, 并且垂直重叠很小. 设置间隙太宽, 并且条带被撕裂而不是被剪切, 产生较重的毛刺和加工硬化的边缘. 设置得太紧, 刀具磨损很快,刀刃被过度压缩, 随后在弯曲过程中表现为边缘开裂. 称职的分切机可以根据厚度和等级调整间隙, 每班不一次.
张力控制是第二个关键细节. 如果一根绞线的张力高于其相邻绞线的张力, 它会比线圈末端的其他线圈更长. 当客户将多根线材送入滚压成型或管焊生产线时, 股线长度不均匀导致带材跑偏, 焊道不均匀和废品. 好的分切机测量股线长度并报告长度差异, 不仅仅是标称卷重.
宽度公差: 什么是现实的
分切不锈钢带材的宽度公差通常引用 EN 等标准 10140 或 ASTM A480, 但实际数量取决于宽度和厚度. 下表反映了设置良好的纵剪线的用途 304 和 316L 线圈形式.
| 带材宽度 | 正常耐受性 | 严格的公差 | 实用笔记 |
|---|---|---|---|
| 在下面 50 毫米 | ±0.20毫米 | ±0.10毫米 | 毛刺控制占主导地位 |
| 50 – 150 毫米 | ±0.25毫米 | ±0.15毫米 | 最常见的范围 |
| 150 – 400 毫米 | ±0.30毫米 | ±0.20毫米 | 外倾角比宽度更重要 |
| 400 – 650 毫米 | ±0.50毫米 | ±0.30毫米 | 检查您的辊压成型机 |
关于宽容的两个警告. 第一的, 窄带钢的公差低于 ±0.10 毫米通常需要进行第二次操作,例如修边, 这增加了成本和交货时间. 第二, 在卷头处测量的宽度与在卷尾处测量的宽度不同. 询问两端和中间线圈的宽度. 张力控制不良的分切机可能会漂移 0.3 毫米跨越 5 吨线圈,但仍然声称线圈在公差范围内.
边缘条件: 隐藏的成本驱动因素
狭缝边缘分为三类. 卷边由主线圈本身产生,光滑且经过加工硬化. 分切后的剪切边缘很干净,但带有轻微毛刺. 修剪或剃光的边缘完全去除毛刺和加工硬化区域, 需额外付费.
边缘条件导致三个下游问题. 冲压中, 带材边缘上的毛刺充当应力集中源,并在拉制毛坯时引发裂纹. 管内焊接, 毛刺边缘闭合不干净, 因此焊缝较宽,焊缝熔深不均匀; 当毛刺接触焊靴时,高频管铣机也会出现边缘电弧现象. 在滚压成型中, 边缘裂纹表现为沿着弯曲外侧的一系列细裂, 特别是在 316L 和严重冷加工状态下.
管焊接的实用规范是毛刺高度低于 0.05 毫米,在 10 倍放大倍数下没有可见边缘裂纹. 用于深拉深, 指定剃光边缘和加工硬化区域 0.3 毫米. 用于简单的冲裁和弯曲, 标准的剪切边就足够了, 要求削边只会增加成本而没有好处.
外倾角, 伸缩和线圈几何形状
弯度是带材平放时的侧向曲率. 这是由于宽度上张力不均匀造成的, 从与生产线不成直角的分切机, 或来自主线圈中的残余应力. 外倾角通常表示为一米长度上的偏差毫米数. 对于一个 300 毫米宽条带, 1 每米毫米是一个合理的正常值; 0.5 每米毫米很紧. 外倾角在长进给线中最重要, 因为 20 米长的跑道 1 mm/m 外倾角会漂移 20 毫米侧面.
伸缩是缠绕层的轴向偏移, 其中一层突出于下一层并形成阶梯面. 是由于收卷开始时张力不足造成的, 通过弯曲的心轴, 或采用带有弧度的条带. 伸缩线圈无法在不被钩住的情况下快速展开, 并且突出的边缘在搬运过程中很容易被损坏. 规范语言应包括最大伸缩余量, 通常 5 毫米对于一个 500 毫米宽线圈.
线圈内径和外径也很重要. 标准不锈钢线圈配有 508 内径毫米, 和 610 mm 在某些线路上可用. 外径受到卷材重量和开卷机容量的限制. 在采购订单中注明所需的ID和最大OD; 一个线圈是 100 mm 外径太大根本不适合心轴.
卷材重量, 长度和交错
卷材重量是一个商业和物流参数, 不是技术性的, 但影响操控性. 中国钢厂的典型分切卷材运行情况 3 到 8 吨宽带材和 1 到 3 窄带材吨数. 较小的卷材更容易处理,但会增加客户生产线的设置更改次数并增加每吨包装成本.
交错是在缠绕层之间插入纸张或薄膜的做法. 适用于 2B 表面处理的不锈钢, 纸张衬纸可保护表面在运输过程中免受磨损和刮擦. 适用于 BA 或 8K 镜面加工, 交错实际上是强制性的: 在线圈张力下直接接触的两个镜面将冷焊并留下永久痕迹. 指定纸张类型和厚度, 并指定纸张是应用于一侧还是两侧.
| 范围 | 典型值 | 需要指定什么 |
|---|---|---|
| 线圈ID | 508 毫米 | 508 或者 610 毫米, 匹配你的心轴 |
| 卷材重量 | 1 – 8 t | 每个线圈的最小值和最大值 |
| 伸缩式 | ≤ 5 毫米 | 最大轴向偏移 |
| 外倾角 | 1 毫米/米 | 0.5 mm/m 适用于长进料线 |
| 毛刺高度 | ≤ 0.05 毫米 | 说明下游流程 |
| 交错 | 纸 40 – 80 克 | BA 和镜像的强制要求 |
等级和状态对分切的影响
304 在大多数厚度下都能干净地切割. 316L 的行为类似,但稍微粘稠,并且在刀具间隙相同的情况下会产生稍高的毛刺. 430 铁素体不锈钢由于延展性较低,更容易出现边缘裂纹, 和 301 如果间隙错误,在严酷的脾气下会沿着狭缝边缘破裂. 双相不锈钢,例如 2205 是最苛刻的: 它们的高强度意味着分切机必须设置更紧密的间隙和更高的刀力, 焊接前往往需要修整切缝边缘.
脾气也能改变画面. 软退火 (O脾气) 条带在边缘发生塑性变形并产生圆形, 低毛刺边缘. 半硬 (1/2H) 和全硬 (跳频) 回火剪切更干净,但留下一个抵抗以后弯曲的加工硬化区. 如果您的工艺包括分切后的急弯, 指定退火或四分之一硬回火而不是全硬回火, 或指定修边.
包装, 储存和运输损坏
不锈钢卷在运输过程中的损坏几乎总是由以下三种原因引起: 边缘保护不足, 水分, 以及使用错误的设备进行处理. 合适的出口包装有木制或胶合板托盘, 用于停止卷材滚动的 V 形板或鞍座, 最少三点的圆周捆扎, 两侧都有边缘保护装置, 以及密封包装内的 VCI 薄膜或干燥剂,用于海运.
切勿在没有吊具梁的情况下用钩子通过孔提升线圈; 孔将呈椭圆形,线圈将不适合开卷机. 切勿让线圈在无保护的情况下直立放置; 底部边缘承受全部重量和凹痕. 用于长途海上航行, 指定尺寸适合包装内部体积的干燥剂袋, 并指定包装是密封的, 不仅仅是披着.
采购订单清单
避免争议的分切采购订单包含以下内容: 等级及标准, 脾气, 厚度有公差, 宽度及公差及其测量位置, 毛刺限制, 外倾角极限, 线圈编号, 卷重范围, 伸缩极限, 交错要求, 表面保护, 包装方式, 及验收测试方法. 在一行中添加下游流程 - 例如 “用于高频管焊接” 或者 “用于深拉深” - 因为单行可以让供应商选择正确的边缘条件而不是猜测.
到达时检查应覆盖沿卷材三个点的宽度, 毛刺高度, 外倾超过一米, 线圈编号, 重量, 目视检查外部两层包装是否有边缘损坏. 如果材料用于经过认证的压力应用, 添加 PMI 来确认等级,并进行硬度检查来确认回火.
分切如何适应更广泛的供应链
分切位于工厂和制造商之间, 这个位置决定了它能解决什么和不能解决什么. 它可以固定宽度, 卷材重量和边缘状况. 它无法在主线圈中固定厚度冠, 轧制继承的表面缺陷, 或工厂错误申报的等级. 当制造商收到性能不良的带材时, 第一个问题应该是缺陷是源于轧制还是源于分切; 答案决定谁付钱.
宽度方向的厚度变化, 被称为皇冠, 是一个滚动问题. 主线圈具有 0.03 毫米冠将产生不同厚度的分切股, 再仔细的切割也无法使它们平衡. 相似地, 具有偏心焊缝的主卷将产生带材厚度跳跃的点; 该点在切割后仍能幸存,并且会损坏冲压模具. 需要一致厚度的买家应要求宽度方向上的厚度剖面, 不仅仅是标称厚度和公差.
表面缺陷也直接通过分切. 滚痕, 划痕, 纵切后带材上仍残留有轧机产生的凹坑和氧化皮残留物, 在某些情况下,分切会使情况变得更糟,因为重卷机将各层压在一起. 适用于 2B 和 BA 饰面, 指定主卷在分切前和分切后均采用纸交错, 否则,分切股线会继承主线圈缠绕期间出现的微动痕迹.
在商业方面, 分切以买家应该理解的方式改变了经济. 每次切割的切口损失很小——通常 0.1 到 0.3 每次切割毫米 - 但在具有多次切割的窄带材上,累积损失变得很大, 分切机按切割线和吨收费. 需要二十个买家 25 毫米股从 600 mm 主线圈支付二十次切割的费用,但比需要十次切割的买家损失的材料更多 55 毫米股. 在设计允许的情况下, 较宽的线每公斤更便宜.
最后, 分切能力限制交货时间. 一条可以跑的线 600 每分钟米仍需要时间穿线, 更换刀具组, 并打包. 具有严格毛刺限制的窄多股订单需要更长的时间,因为必须检查每根股线. 将其纳入时间表,而不是将分切视为瞬时步骤.
常见问题解答
我可以让分切线圈比 10 毫米? 是的, 大约下降到 5 mm 在装备精良的生产线上, 但毛刺控制和外倾角变得困难, 由于切割次数多、卷重低,每吨成本急剧上升.
纵剪和剪切一样吗? 机制相似——都是剪切操作——但分切在卷材生产线上连续进行, 剪切产生离散片材. 因此,分切需要张力和反卷控制,而剪切则不需要.
为什么我的带材在分切后弯曲时会破裂? 几乎总是因为切缝边缘有加工硬化区和毛刺. 指定剃光边缘, 或指定较柔和的脾气, 或将弯曲线移离带材边缘.
我需要支付修边费用吗? 仅当下游过程敏感时. 用于管焊接和拉深, 通常可以通过减少废品来收回成本. 用于简单消隐, 它没有.
分切卷材和定尺切割板材有什么区别? 分切卷材仍然是缠绕在心轴上的连续带材; 将定长切割的材料开卷, 平整并切成平板. 线圈适合连续工艺, 板材适合离散零件.

