 进步
不锈钢卷材分切: 宽度公差, 毛刺和卷材重量
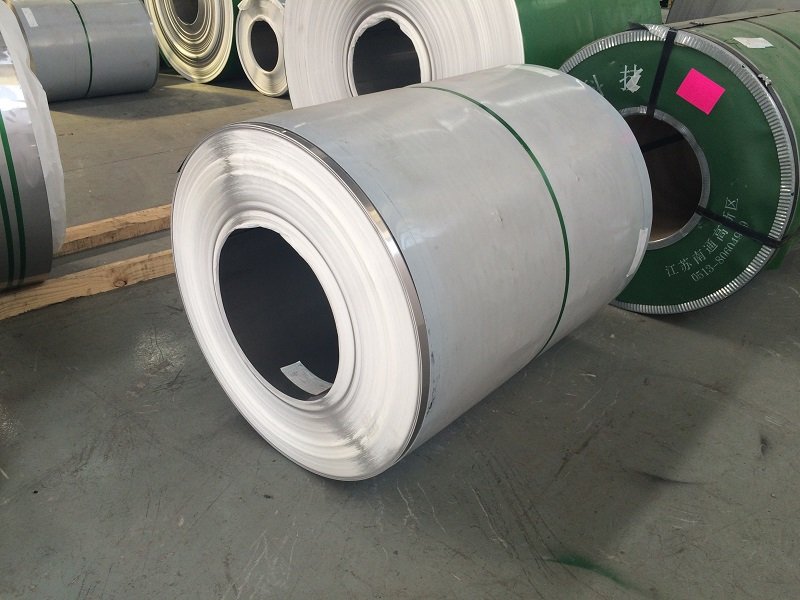
订购切缝不锈钢卷材不仅仅涉及将宽卷材分成较窄的条带. 所得材料必须适合客户的饲料设备, 形成操作和处理限制. 宽度, 边缘条件, 线圈直径和绕线质量都会影响生产线运行的顺利程度. 在材料加工之前,明确的分切询问将这些要求联系起来. 本指南重点关注买家应与供应商达成一致的信息, 不假设每个年级, 厚度或宽度可现货供应.
解释下游操作
从将使用条带的过程开始. 辊式成型机, 冲压机和管材轧机可能需要不同的带材宽度组合, 边缘质量和线圈外观. 说明材料是自动送入还是按短长度处理. 解释任何已知的毛刺敏感性, 表面划痕或带状痕迹. 这有助于报价满足实际生产要求,而不仅仅是标称尺寸.
如果之前的线圈造成了困难, 使用测量或照片描述观察到的问题. 区分超出订购公差的带材和符合订单但不适合机器的带材. 这种区别很重要,因为应在下一个订单之前就更严格的材料要求达成一致, 处理开始后不追溯应用.
确认等级, 厚度和材料状况
提供不锈钢等级, 产品标准及交货条件要求. 包括标称厚度及其允许的变化. 回火或机械条件会影响后续成形, 因此,避免将具有相同牌号名称的所有不锈钢带视为可互换的. 如果需要测试证书, 识别每个分切卷的证书类型和可追溯性.
表面光洁度也属于规范范围. 说明一张脸是否整容, 是否需要保护膜以及可见部分是否有优选的滚动方向. 稍后对材料进行抛光的地方, 解释该过程,而不是指定不必要的昂贵的成品表面. 供应商应确认建议的起始材料和加工路线与订单相符.
以可测量的方式定义宽度公差
列出每个狭缝宽度以及该宽度所需的数量. 在标称值旁边写下宽度公差. 仅说明精确分切的采购订单留下了太多解释空间. 如果使用公认的公差标准, 识别并确认建议的厚度和宽度在其适用范围内.
请问如何测量宽度, 包括仪器, 采样频率和边缘不规则的处理. 一个母卷将产生多种宽度, 同意订单是否允许按宽度改变数量. 供应商在提出分切安排时可能需要考虑修边和材料产量. 根据您的生产计划实际需要的数量审查该提案.
讨论毛刺和边缘状况
毛刺要求应与应用相关并包括商定的检查方法. “无毛刺”一词经常被随意使用,但如果没有明确的限制,则很难验证. 说明哪个边缘或方向是关键的以及是否需要额外的边缘处理. 检查报价是否包括该处理或仅包括正常的切缝边缘.
操作员应使用现场批准的程序和防护设备处理带材边缘. 购买说明并不能消除锋利金属的危险. 条带接触工具的位置, 密封件或装饰表面, 向供应商解释风险并同意必要的边缘质量. 保留有代表性的批准样品或检查照片,以帮助一致地传达期望.
将卷材重量和直径与设备相匹配
提供您的开卷机和搬运设备可以接受的最大卷材重量. 说明所需的内径和外径的任何限制. 这些是相关但独立的要求. 线圈可以满足重量限制,但直径仍然不合适, 特别是当带材厚度或宽度发生变化时. 要求供应商确认提议的演示,而不是依赖假设的标准线圈尺寸.
识别缠绕方向, 眼睛方向和相关包装限制. 解释该线路是否需要单独的线圈, 堆叠线圈或其他排列. 如果线圈接头受到限制, 说明要求以及如何标记任何允许的接缝. 不要将重要的生产限制隐藏在一般电子邮件附件中,以免在订单输入期间丢失.
同意绕线, 识别和包装
讨论如何松绕绕组, 将评估运输过程中的边缘错位或移动. 当特定的绕组外观很重要时,使用商定的描述或照片. 避免从一张宣传照片中设定接受规则, 因为照明和视角可以隐藏细节. 订单应说明对客户流程重要的检验标准.
每个交付的卷材应可根据装箱单和材料记录进行识别. 索要显示接收团队所需信息的标签, 比如等级, 方面, 重量, 线圈参考和热量或批次参考(如果适用). 确认标签在处理后如何保持可读性. 包装应保护边缘和表面,不会干扰卸载设备或造成可避免的拆包损坏.
全面生产前检查第一批交货
抵达时, 在去除保护之前检查包装和标签. 记录任何运输损坏并将交付的尺寸与订单进行比较. 当引入新的材料规格或分切要求时, 在将全部数量投放到生产线之前,考虑商定的初始检验或生产试验. 提前明确试用数量和验收责任.
报告问题时保留线圈参考. 有用的报告将观察结果与特定线圈联系起来, 测量位置和过程阶段. 这有助于分离运输损坏, 材料变化和机器设置问题. 它还允许供应商进行调查,而无需猜测货物的哪一部分受到影响.
发送完整的分切询价
包括等级, 标准, 厚度, 狭缝宽度, 宽度公差, 边缘要求, 每宽度数量, 卷重, 内径和最大外径. 添加曲面, 关节, 标识和包装要求. 要求QIDAMT确认可用的处理安排, 根据这些详细信息的最小订单和交货时间表.
发送电子邮件至 sales@qidamt.com 或联系 WhatsApp +86 139 6951 8618. 您还可以查看我们的 不锈钢精加工指南 当指定表面时. 完整的规格使报价更容易比较,并给接收团队一个清晰的检验参考.