 FRAMSTEG
Perforerad platta i rostfritt stål: Hålmönster, Användning av öppet område och screening
Perforerad platta i rostfritt stål: Hålmönster, Användning av öppet område och screening
Perforerad plåt av rostfritt stål är en plåt med en vanlig uppsättning hål, laserad eller etsad genom den. Det är en av de produkter som ser triviala ut och beter sig tekniskt: en skärm som släpper igenom rätt partikel, en vakt som håller händerna ut, en fasadpanel som skuggar och ventilerar, en korg som dräneras i en centrifug. I alla dessa roller, prestationen sätts av tre siffror som köparen ska ange tillsammans: hålstorlek, hålstigning, och plåttjocklek. Välj dem dåligt och skärmen antingen förblindar, tårar, eller skickar material som det var tänkt att behålla.
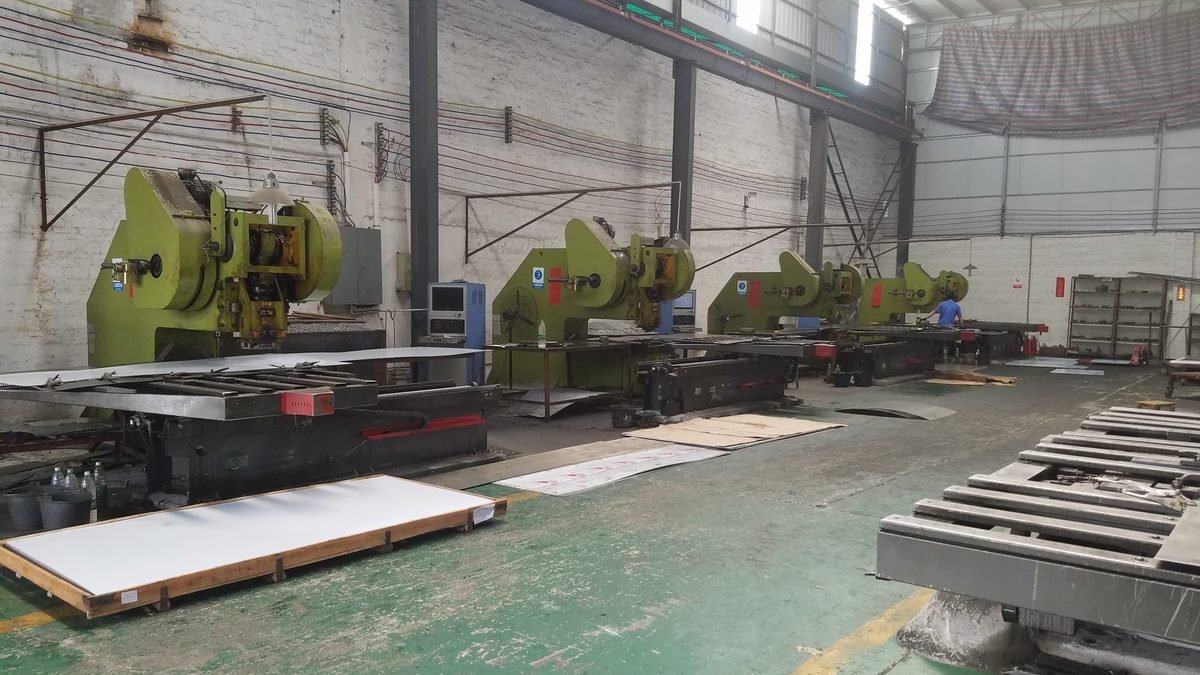
Fotografierna i den här artikeln visar ett stansat rostfritt ark med ett förskjutet rundhålsmönster och CNC-revolverstanspressen som producerade den. De två bilderna säger det mesta som betyder något om produkten: geometrin bestäms av verktyg, och kvaliteten bestäms av hur verktyget underhålls.
1. Vad är perforerad rostfri platta och var den används
Perforerad platta börjar som en platt rostfri plåt eller spole, vanligtvis mellan 0.5 och 6 mm tjock, och bearbetas på en stanspress, en laserskärare eller en kemisk etslinje. Hålen skärs i ett mönster: runda hål på en förskjuten stigning, runda hål på en fyrkantig stigning, fyrkantiga hål, slots, sexkantiga hål, eller anpassade former. Arket plattas sedan till, avgradat, ibland rullas in i en cylinder eller formas till ett tråg, och avslutade.
Ansökningslistan är lång eftersom produkten löser ett universellt problem: separera en sak från en annan samtidigt som en yta hålls öppen. Gruvdrift och stenbrott använder den som trummor och vibrerande skärmmedia. Livsmedelsbearbetning använder det som avvattningsskärmar, centrifugkorgar och torkbrickor. Vattenbehandling använder den som intagsskärmar och silkorgar. Arkitektarbeten använder det som balustradfyllning, solskyddspaneler, ventilationsgaller och beklädnad. Bil- och apparattillverkning använder det som akustiska och skyddande skydd. Jordbruksutrustning använder den som spannmåls- och fröskärmar. Kemiska anläggningar använder det som stödgaller för katalysatorbäddar och filtermedia.
Två egenskaper förklarar varför materialet är rostfritt snarare än kolstål. Den första är korrosionsbeständighet: en våt skärm i en livsmedelsanläggning eller en kustfasad kan inte tillåtas rosta, och rostfläckar är oacceptabla på arkitektoniskt arbete. Det andra är rengöringsbarhet: rostfritt kan tvättas, saneras och passiveras, det är därför det dominerar livsmedels- och läkemedelsapplikationer där en kolstålskärm skulle vara en föroreningskälla.
2. Betyg, Sammansättning och mekaniska egenskaper
Den stora majoriteten av perforerad plåt är gjord i 304, med 316L för kloridhaltiga eller aggressiva miljöer, 430 för torra inomhusapplikationer där kostnaden spelar roll, och 201 för dekorativt inomhusarbete under lågkorrosionsförhållanden. Betyget ska vara anpassat till miljön, inte till prislistan, eftersom skillnaden mellan 304 och 316L i en kustnära anläggning är skillnaden mellan en tioårsskärm och en tvåårsskärm.
| Element | 304 (%) | 316L (%) | 430 (%) | 201 (%) |
|---|---|---|---|---|
| Krom | 18.0 till 20.0 | 16.0 till 18.0 | 16.0 till 18.0 | 16.0 till 18.0 |
| Nickel | 8.0 till 10.5 | 10.0 till 14.0 | 0.5 max | 3.5 till 5.5 |
| Molybden | inte specificerat | 2.0 till 3.0 | inte specificerat | inte specificerat |
| Kol, max | 0.08 | 0.030 | 0.12 | 0.15 |
| Mangan | 2.0 max | 2.0 max | 1.0 max | 5.5 till 7.5 |
| Strukturera | Austenitisk | Austenitisk | Ferritisk | Austenitisk |
| Typisk användning | Allmänna skärmar, mat, arkitektur | Marin, kemisk, kust-, farmaceutisk | Torka inomhusskydd och paneler | Dekorativa paneler inomhus |
| Egendom | 304 | 316L | 430 | 201 |
|---|---|---|---|---|
| Draghållfasthet | om 520 MPa | om 485 MPa | om 450 MPa | om 650 MPa |
| Sträckstyrka, 0.2 % | om 205 MPa | om 170 MPa | om 205 MPa | om 310 MPa |
| Förlängning | om 40 % | om 40 % | om 22 % | om 40 % |
| Hårdhet, HV | om 200 | om 190 | om 170 | om 230 |
| Magnetisk | Svagt, efter formning | Svagt, efter formning | Ja | Svagt, efter formning |
För en perforerad platta, de mekaniska siffrorna spelar mindre roll för själva arket än för ligamentet mellan hålen. Ett stansat ark med 50 procent öppet område har hälften av sin ursprungliga sektion borttagen, och det återstående ligamentet bär belastningen med en stresskoncentration vid varje hålkant. Det är därför en skärm som är tillräckligt stark som en platt plåt kan slitas sönder från ett enda hål när den skruvas för hårt eller stöds på för få bärare.
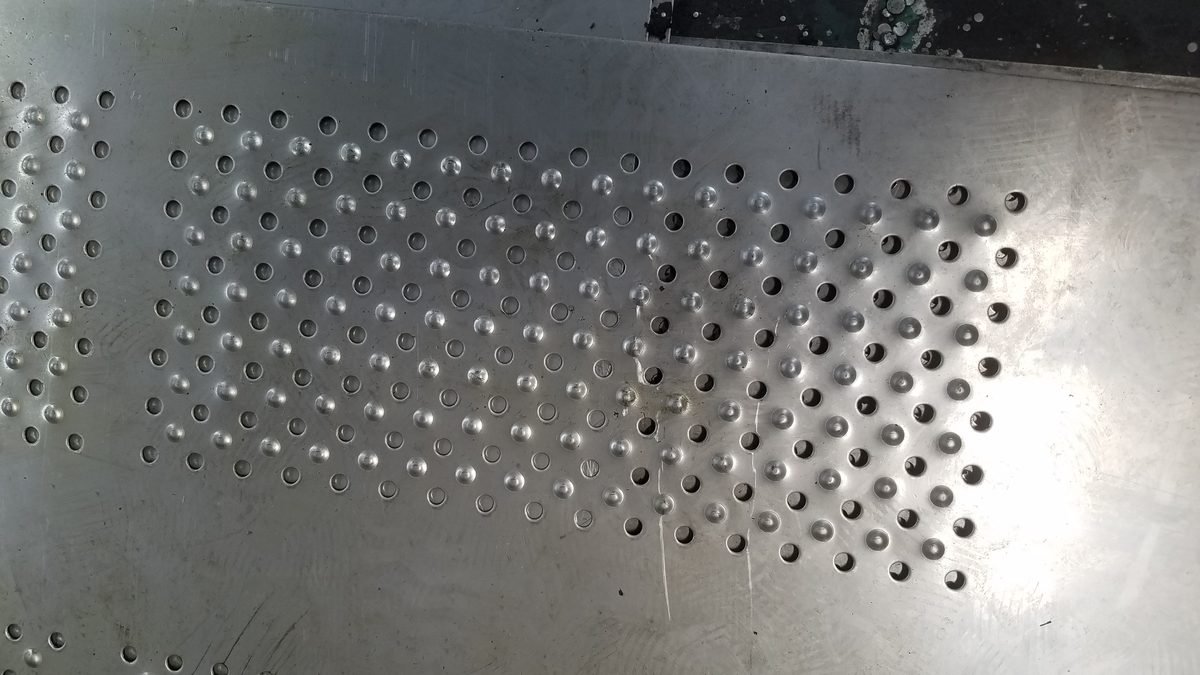
3. Öppet område: Antalet som avgör genomströmning
Öppen area är procentandelen av plåtytan som är hål snarare än metall. Det styr flödet, tryckfall, bländande risk och skärmens styrka. Det beräknas utifrån geometri, inte mätt med ögat, och två mönster dominerar.
Förskjutna runda hål på en 60-graders triangulär stigning. Varje hål är omgivet av sex grannar, och enhetscellen är en liksidig triangel. Det öppna området är 90.7 procent av förhållandet mellan håldiameter och stigning, kvadrat:
Öppet område (%) = 90.7 × (d / sid)²
Runda hål på en fyrkantig stigning. Enhetscellen är en kvadrat, och det öppna området är 78.5 procent av förhållandet i kvadrat:
Öppet område (%) = 78.5 × (d / sid)²
Skillnaden mellan de två formlerna är stor i praktiken. För en håldiameter på 5 mm och en stigning på 8 mm, det förskjutna mönstret ger om 35.4 procent öppen yta och kvadratmönstret ungefär 30.7 procent. Det förskjutna mönstret fördelar också stressen jämnare, det är därför skärmar nästan alltid använder det och varför dekorativa paneler med kvadratisk stigning vanligtvis väljs för utseende snarare än för flöde.
| Håldiameter | Tonhöjd (förskjutna) | Öppet område | Ledbandets bredd | Typisk tjänst |
|---|---|---|---|---|
| 2 mm | 3.2 mm | 35 % | 1.2 mm | Finfiltrering, endast tunna lakan |
| 3 mm | 5 mm | 33 % | 2 mm | Matavvattning, små skärmar |
| 5 mm | 8 mm | 35 % | 3 mm | Allmän screening, vakter |
| 8 mm | 12 mm | 40 % | 4 mm | Grovskärmning, trummor |
| 10 mm | 14 mm | 46 % | 4 mm | Tung screening, arkitektoniska paneler |
| 15 mm | 22 mm | 42 % | 7 mm | Dräneringsgaller, stora öppningar |
Ledbandets bredd, metallen kvar mellan intilliggande hål, är siffran som styr styrka och slitage. Ett ligament smalare än plåttjockleken är en svag punkt i en vibrerande skärm och kommer att spricka i hålkanten. En tumregel som används av skärmtillverkare är att minsta ligament ska vara minst 1.5 gånger plåttjockleken för statisk drift och ungefär 2 tider för vibrerande drift. Tabellen ovan visar hur snabbt det begränsar det möjliga öppna området.
4. Tjocklek, Hålstorlek och arkformat
Det finns en hård processgräns som köpare upptäcker först när de ber om en omöjlig kombination: hålets diameter får inte vara mindre än plåttjockleken, och för stansning bör det vara minst 1.2 gånger tjockleken. A 3 mm hål i ett 4 mm ark kan inte stansas rent eftersom stansen inte har något stöd och formen skulle behöva en avsmalning djupare än materialet. Lasrar kan gå längre, men till en kostnad i hastighet och i värmepåverkad kantkvalitet.
| Parameter | Typiskt utbud | Begränsning av respekt |
|---|---|---|
| Tjocklek | 0.5 till 6 mm | Ovan 6 mm, stanskostnaden stiger kraftigt; laser eller borrad platta är vanligt |
| Minsta håldiameter | 1.0 till 1.2 gånger tjocklek | Mindre hål behöver laser eller etsning |
| Håltolerans | plus eller minus 0.05 till 0.1 mm | Stansslitage vidgar hålen under en produktionskörning; kontrollera första och sista biten |
| Tonhöjdstolerans | plus eller minus 0.1 mm | Kumulativt fel över ett brett ark visas som en synlig mönsterdrift |
| Arkstorlek | upp till ca 1500 av 3000 mm | Större ark sammanfogas vanligtvis eller levereras som rullmatade ämnen |
| Flathet | 1 till 3 mm per meter efter stansning | Stansning släpper inre spänningar och plåten böjer sig; utjämning är en separat operation |
| Burrhöjd | 0.05 till 0.15 mm, avgradad på begäran | En grad på en matskärm fångar material och hyser bakterier |
| Kantskick | klippt, slipad eller rullad | Avklippta kanter är inte korrosionsbeständiga om de inte passiveras |
Mönsterriktning spelar också roll och är lätt att förbise. Ett förskjutet mönster har en naturlig orientering, och på en vibrerande sikt ska mönstrets långa axel löpa i materialflödesriktningen så att partiklar av nära storlek förs bort från däcket istället för att kila mellan hålen. Att rotera mönstret nittio grader förändrar ingenting om öppen yta och allt om förblindande beteende.
5. Hur perforerad platta är gjord
Stansning är den dominerande processen för tjocklekar från 0.5 till 6 mm och hål större än ca 1 mm. En CNC-revolverstanspress håller en uppsättning verktygsstationer och flyttar plåten på ett positioneringsbord medan ett stans- och stanspar cyklar. För ett förskjutet mönster använder pressen antingen ett klusterverktyg med flera hål eller indexerar arket i en stegvis bana så att ett slag ger flera hål.
Verktygskvalitet sätter produktkvalitet. En sliten stans rundar hålet och höjer en grad; en sliten stans vidgar hålet och mattar kanten. En butik som ändrar verktyg enligt ett schema producerar konsekventa skärmar; en butik som körs tills en stans går sönder producerar en batch med en diameterspridning som ingen beräkning av öppet område kan rädda.
Laserskärning används för små hål, tjock plåt, och lågvolym eller anpassade mönster. Den ger en smal värmepåverkad zon och ett något avsmalnande hål, och det är långsammare per hål än att stansa. Kemisk etsning ger gradfria hål med utmärkt kantkvalitet och är att föredra för fina skärmar och för tunna plåtar där mekanisk stansning skulle förvränga mönstret. Varje process lämnar ett annat kanttillstånd, och varje kanttillstånd behöver passiveras om plåten ska nå sin förväntade korrosionsbeständighet.
Efter skärning, plåten är jämn, avgradat, rengöras och passiveras i salpeter- eller citronsyrabad. Passivering tar bort fritt järn kvar av verktyg och återställer kromoxidfilmen. Ett stansat ark som inte är passiverat kommer att visa rostfläckar längs hålkanterna inom några veckor i en fuktig miljö, och rosten kommer att skyllas på materialet snarare än på processen.
6. Urvalsregler för screeningplikt
En skärm specificeras av den bländare den måste presentera för materialet, inte vid hålet den stansades med. De två är släkt men inte identiska: ett stansat hål med en grader ger en något mindre effektiv bländare, och ett hål i en sliten tärning ger en något större. För kritisk dimensionering, specificera bländaren och toleransen, och inspektera med en stiftmätare.
Bländare kontra plikt. För en klassificeringsskärm, bländaren är vanligtvis inställd på skärpunkten, storleken som skiljer produkt från oversize. För en avvattningsskärm, bländaren ställs in av den finaste partikeln som måste behållas, och öppen yta är viktigare än exakt bländare. För en vakt eller en fasad, bländaren ställs in av objektet som inte får passera, som en hand, en fot eller en fågel.
Öppen yta kontra styrka. Varje ökning av öppet område är en minskning av ligament och styrka. En vibrerande skärm med 45 procent öppen yta och en 2 mm ligament i en 3 mm plåt kommer att spricka; samma plikt med 35 procent öppen yta och en 3.5 mm ligament kommer att hålla. När en kund ber om mer genomströmning, det ärliga svaret är ofta en större skärmyta snarare än ett tunnare ligament.
Blindning och pegning. Nära stora partiklar kilar in i hål, ett tillstånd som kallas pegging. Slots, avsmalnande hål och en lätt avlastning på nedströmssidan minskar allt detta. Ett runt hål i en tjock plåt är den sämsta geometrin för pegging, vilket är anledningen till att skärmmedia för klibbigt material ofta är slitsade eller använder en helt annan profil.
Abrasion. Hård, kantigt material sliter uppströmskanten av varje hål. En hårdare kvalitet eller en tjockare plåt förlänger livslängden; en mjukare kvalitet med hög öppen yta kommer att slitas igenom på månader. I sträng tjänst, skärmen är en förbrukningsvara och specifikationen bör säga det, med slitagetillägg.
Korrosion. Kloriderna avgör graden. A 304 skärm i ett kustintag kommer att gropa vid hålkanterna först, eftersom det är där passiveringen är svagast. 316L med en molybdentillsats är minimum för kloridservice, och i svåra fall är en duplex rostfri eller en icke-metallisk skärm det rätta svaret.
7. Installation och underhåll
En perforerad panel är tunn, och tunna paneler misslyckas vid sina stöd. De praktiska reglerna är korta.
Stöd plåten på en ram med bärare med intervaller som inte är större än ca 300 till 400 mm för statisk drift, och närmare för vibrerande drift. En panel som endast stöds i kanterna kommer att trumma, trötthet och spricka från mitten och utåt.
Använd platta brickor eller en klämstång istället för direkta bulthuvuden. En bult som dras åt direkt på en perforerad plåt krossar det lokala ligamentet och startar en spricka. En kontinuerlig klämma fördelar belastningen och är standarddetaljen på vibrerande skärmar.
Tillåt termisk expansion. Rostfritt expanderar mer än kolstål, och en stor fasadpanel som är fastspänd i båda ändar kommer att knäckas på sommaren. Tillhandahåll en glidfog eller ett flexibelt fäste i ena änden.
Kapade och borrade kanter måste passiveras, och sår på platsen ska kläs och behandlas med en lämplig pasta. En sågskuren kant som lämnas bar är där korrosion startar på en annars sund installation.
Rengöring beror på arbetsuppgiften. Matskärmar rengörs med neutralt eller milt alkaliskt rengöringsmedel och sköljs; aldrig med kloridhaltigt blekmedel, som kommer att grop 304 inom dagar. Arkitektoniska paneler tvättas med vatten och en mjuk borste; slipkuddar repar den borstade ytan permanent.
8. Vanliga misstag
Ange hålstorlek utan stigning. A 5 mm hål vid 8 mm stigning och en 5 mm hål vid 12 mm stigning är olika produkter med olika styrka och flöde. Tonhöjden hör hemma på ritningen.
Be om ett hål mindre än plåttjockleken. Det går inte att slå. Minska antingen tjockleken eller ändra processen, och acceptera kostnaden.
Ignorerar gradriktningen. På en skärm, graden ska vara vänd bort från produktflödet, eller tas bort. En grad vänd mot flödet fångar upp material och påskyndar slitaget.
Använda en kvadratisk tonhöjd för en skärm. Det ger mindre öppen yta och sämre spänningsfördelning än ett förskjutet mönster vid samma stigning. Square pitch är ett dekorativt val.
Använder 304 i en kloridmiljö. Pitting vid hålkanter är det förutsägbara resultatet. Ange 316L eller bättre.
Bultning direkt genom plåten. Lokal krossning startar sprickor. Använd brickor eller klämstång.
Hoppa över passivering. Fritt järn från verktyg rostar inom några veckor och ser ut som materialfel. Passivering är en del av produkten, inte en extra.
Inköp enbart på öppen yta. Det högsta öppna området är inte den bästa skärmen om ligamentet är för tunt för att överleva plikten. Styrka och öppet område handel mot varandra, och specifikationen måste namnge båda.
9. Vanliga frågor
Vad är skillnaden mellan perforerad plåt och sträckmetall? Perforerad platta har hål utskurna från ett massivt ark och förblir platt. Sträckmetall är slitsad och sträckt, producerar ett nät med en upphöjd, rutmönster. Det är olika produkter med olika styvhet och utseende.
Vilket öppet område ska jag ange? För screening, 30 till 40 procent är typiskt; för grovt arbete, upp till ca 50 procent är möjligt med ett tjockt ark. För vakter, bländarkravet anger vanligtvis det öppna området, och det är ofta lägre än vad kunderna förväntar sig.
Kan hålen vara mindre än 1 mm? Ja, genom laser eller kemisk etsning, vanligtvis i ark av 0.5 mm eller mindre. Mekanisk stansning är inte praktiskt nedan om 1 mm.
Varför blir min skärm blind? Nära stora partiklar, fukt, eller en mönsterorientering som fångar material. Prova en slot, en lättnad på nedströmssidan, eller en annan mönsterorientering innan du ändrar bländaren.
Spelar mönsterriktningen någon roll? På en vibrerande skärm, ja. Mönstret bör vara orienterat så att partiklar av nära storlek transporteras bort från däcket istället för att kilas fast.
Hur tjock ska plattan vara? Tillräckligt tjock för att ligamentet klarar plikten. För ett statiskt skydd, 1.5 till 2 mm är vanligt; för en vibrerande skärm, 3 till 6 mm. Hålstorleken måste vara minst lika tjock.
Kan perforerad plåt rullas till en cylinder? Ja, och det är standard för centrifugkorgar och trommlar. Minsta böjradie beror på tjocklek och hålmönster; en snäv radie över ett stort hål kommer att förvränga bländaren.
Hur rengörs perforerad plåt? Vatten och neutralt rengöringsmedel, skölj sedan och torka. Undvik kloridblekmedel på 304, och undvik slipande kuddar på borstade ytor.
Är perforerad platta tillgänglig i borstad yta? Ja, och det är vanligt med arkitektarbete. Finishen måste anges, eftersom en stansad plåt har ett annat utseende på ytan än en rullad plåt, och att blanda dem i en fasad syns.
Vilken tolerans ska jag begära för håldiameter? Plus eller minus 0.1 mm för allmänt arbete, tätare för avskärmning där bländaren definierar produkten. Ange om toleransen gäller vid stansen eller efter gradning.
Behöver perforerad rostfri platta skuren till ett mönster?
Skicka oss betyget, tjocklek, hålets diameter, tonhöjd, mönster, arkstorlek och kantfinish. Vi kommer att bekräfta tillgängligheten av verktyg, öppet område och ledtid, och citera med ett prov om mönstret är nytt.
Relaterad läsning: 304 2B kallvalsad rostfri plåt · 316L rostfri plåt · 304 2B rostfri spole

