 EDISTYMINEN
Sinkkiharkko Zn99.995: Luokka, Nipun paino ja galvanointikylvyn käyttö
Sinkkiharkko Zn99.995: Luokka, Nipun paino ja galvanointikylvyn käyttö
Sinkkiharkko on raaka-aine lähes jokaisen rakennetun ympäristön korroosionkestävän teräspinnan takana. Kun teräsvalmistaja sanoo suojakaiteen, voimansiirtotorni tai telinelevy on galvanoitu, sitä suojaava pinnoite aloitti elämänsä hopeanharmaana lohkona sulaton pihalla. Ne lohkot on luokiteltu, punnittiin, merkitty ja toimitettu kemialla, joka määrittää, onko pinnoite yhtenäinen, käyttäytyykö kylpy ennustettavasti, ja saako mekaaninen pyörä lupaamansa mekaaniset ominaisuudet.
Tässä oppaassa tarkastellaan yleisen levityksen korkeinta kaupallista laatua, Zn99,995, yhdessä naapuriensa kanssa standardissa. Se selittää, mitä nelinumeroinen puhtaus itse asiassa ohjaa, kuinka nippu 48 harkot rakennetaan ja sovitetaan yhteen, kuinka metalli käyttäytyy galvanointikattilassa tai painevalukoneessa, ja missä ostajat useimmiten menettävät rahaa: arvosanan vaihtamisesta, joka näyttää harmittomalta ostotilauksessa ja muuttuu valitukseksi kuusi kuukautta myöhemmin rakennustyömaalla.
1. Mikä sinkkiharkko on ja missä sitä kulutetaan
Sinkkiharkko on valettu jalostettua sinkiä, valmistettu joko sinkkisulfaattiliuoksen elektrolyyttisellä puhdistuksella tai lämpötislauksella ja -puhdistuksella, sitten valetaan tavalliseen kartiomaiseen muottiin ja pinotaan nipuiksi. Se ei ole seostettu, ja lukuun ottamatta pientä alumiinilisäystä, joka on tehty tiettyihin pinnoitussovelluksiin, se myydään lähes puhtaana metallina, jonka arvon määrittää Lontoon metallipörssi sekä alueellinen preemio ja arvosanamuutos.
The largest single consumer is the steel coating industry. Continuously galvanized sheet lines melt zinc and add aluminium to form a bath that produces the thin, formable coatings used in automotive bodies, appliances and roofing. Batch hot-dip galvanizing plants melt zinc in ceramic kettles at around 445 to 460 degrees Celsius and dip fabricated steel into it, producing the thick, sacrificial coating seen on highway furniture, transmission towers and structural steel. Both processes consume ingot by the tonne and both are sensitive to the same impurity families: johtaa, cadmium, tin, iron and aluminium.
The second large consumer is die casting. The Zamak family, covering alloys 3, 5 ja 2, is made by melting high-grade zinc with aluminium, magnesium and copper. The rule that governs this application is simple and unforgiving: pohjasinkin on oltava puhtaampaa kuin seoksen spesifikaatio vaatii, koska painevalupajassa ei ole jalostusvaihetta. Harkon mukana tulevat epäpuhtaudet pysyvät valussa, ja ne ilmenevät rakeidenvälisenä korroosiona, mittojen epävakaus tai huono pinnanlaatu.
Muut kuluttajat ovat pienempiä, mutta lukuisia. Messinkimyllyt lisäävät sinkkiä kupariin CuZn-seosten valmistamiseksi. Valssatut sinkkinauhatehtaat valmistavat kattolevyjä, akkupurkit ja arkkitehtoniset paneelit. Oksidin ja pölyn tuottajat syöttävät sinkkiä kemiallisiin prosesseihin. Runkojen ja putkilinjojen uhrautuvat anodit on valettu kontrolloidusta sinkkiseoksesta. Joka tapauksessa harkko on panosmateriaalia, ja sen kaupallinen muoto, 25 kg kapenevia lohkoja pinottuina nippuihin, on suunniteltu nostureiden lataamiseen, trukkien haarukat ja uunikauhat.
2. Laadun nimitys ja kemiallinen koostumus
Kiinalaiset sinkkiharkot määritellään GB/T:llä 470, nykyisessä painoksessaan. Numero perässä “Zn” on sinkin vähimmäispitoisuus, ja jäljellä oleva määrä jaetaan lyijyn kesken, cadmium, rauta, kupari, tin, alumiini ja muut jäännökset. Ero välillä 99.995 ja 99.99 prosentti kuulostaa pyöristyksestä. Käytännössä se eroaa metallin, jota muottipyörä voi käyttää autojen valuihin, ja sellaisen metallin välillä, joka kuuluu galvanointikattilaan, jossa muutama tuhannesosa lyijyä on siedettävä.
| Luokka | Zn min (%) | Pb max (%) | Cd max (%) | Fe max (%) | Sn max (%) | Tyypillinen sovellus |
|---|---|---|---|---|---|---|
| Zn99,995 | 99.995 | 0.003 | 0.002 | 0.001 | 0.001 | Painevalulejeeringit, akku sinkki, erittäin puhtaiden kemikaalien käyttö |
| Zn 99,99 | 99.99 | 0.005 | 0.003 | 0.002 | 0.001 | Jatkuva galvanointi, messingin valmistus, rullattu nauha |
| Zn99,95 | 99.95 | 0.020 | 0.005 | 0.005 | 0.002 | Eräkuumasinkitys, yleiset pinnoitustyöt |
| Zn99,5 | 99.5 | 0.30 | 0.02 | 0.02 | 0.01 | Prime Western tyyppi, raskas galvanointi, anodivarasto |
Two impurities deserve separate discussion because they cause problems that cannot be corrected downstream.
Lead. Lead is soluble in liquid zinc but only slightly soluble in solid zinc. During solidification it segregates to grain boundaries. In a galvanized coating this is tolerable at the levels permitted by the coating grades, and in fact small lead additions historically improved coating drainage and appearance. In a die casting, however, lead at the hundredths-of-a-percent level promotes intergranular corrosion: the casting swells, cracks and loses dimensional stability months after delivery. This is why Zamak specifications cap lead at 0.003 to 0.004 prosenttia, and why the base metal must be Zn99.995 rather than Zn99.95.
Cadmium and tin. Both are harmful in die casting for the same reason as lead, ja molempia on rajoitettu pinnoitteisiin, jotka on tarkoitettu kosketukseen elintarvikkeiden tai juomaveden kanssa. Tina häiritsee myös runsaasti alumiinia sisältävää intermetallikerrosta jatkuvassa galvanoinnissa, kun sitä on hivenmäärien yläpuolella, tuottaa paljaita kohtia ja huonoa tarttuvuutta.
Rauta on taas erilaista. Rauta sinkkikylvyssä on väistämätöntä, koska pinnoitettava teräs liukenee kylpyyn. Valvonta tapahtuu ajoittain poistamalla kuona, tunnetaan kovasinkinä, sen sijaan, että ostaisi puhtaamman harkon. Ostaja, joka maksaa Zn99,995 rautaongelman ratkaisemiseksi galvanointikattilassa, on käyttänyt rahaa väärään muuttujaan.
3. Fysikaaliset ja termiset ominaisuudet
Sinkki on tiheää, alhaalla sulava ja suhteellisen pehmeä, ja jokainen näistä ominaisuuksista muokkaa metallin käsittelyä, sulanut ja käytetty. Alla olevat numerot koskevat korkealaatuista sinkkiä huoneenlämpötilassa.
| Omaisuus | Arvo | Miksi sillä on käytännössä merkitystä |
|---|---|---|
| Tiheys klo 20 °C | 7.14 g/cm³ | A 25 kg harkko on kompakti lohko; harkkolava on tilavuuteensa nähden raskas ja tarvitsee nimellishyllyn |
| Sulamispiste | 419.5 °C | Tarpeeksi alhainen sulaakseen teräskeittimessä; vedenkeittimen käyttöikä riippuu tiukasta lämpötilan säädöstä, ei pelkästään kemiasta |
| Kiehumispiste | noin 907 °C | Savun muodostus nousee jyrkästi yläpuolelle 500 °C; purkaminen on terveydellinen vaatimus, ei vaihtoehto |
| Lämmönjohtavuus | noin 116 W/m·K | Nopea lämmönsiirto teräkseksi, Siksi pinnoite muodostuu sekunneissa |
| Sähkönjohtavuus | noin 27 to 28 % IACS | Sinkkiä käytetään johtimena vain erikoisakku- ja maadoitustöissä |
| Vetolujuus, heittää | noin 110 to 150 MPa | Sopii anodeille ja suojakomponenteille, paljon alle rakenteelliset vaatimukset |
| Kovuus | noin 35 to 45 HB | Pehmeä; harkot muotoutuvat terävien haarukoiden alla ja voivat juuttua latauskauhaan, jos ne putoavat |
| Kristallirakenne | Kuusikulmainen tiiviisti pakattu | Rajoitettu sitkeys huoneenlämmössä; valssattu sinkkinauha tarvitsee lämpimän valssauksen |
| Normaali elektrodipotentiaali | noin -0.76 V | Koko uhrautuvan suojelun logiikka: sinkki syöpyy, joten teräs ei |
Viimeinen rivi on kaupallinen syy, miksi sinkki on olemassa pinnoitemetallina. Koska sinkki on vähemmän jaloa kuin rauta, sinkkipinnoite suojaa terästä paitsi esteenä myös suoja-anodina. Naarmu, joka paljastaa paljaan teräksen, ei ruostu heti, koska ympäröivä sinkki syöpyy ensisijaisesti ja pitää teräksen katodisena. Tämä suoja on se, mikä maksaa galvanoidun vedenkeittimen, ja se riippuu oikean paksuuden ja oikean koostumuksen omaavasta pinnoitteesta, mikä puolestaan riippuu kylvystä, johon on syötetty oikea harkko.
4. Harkon paino, Bundle tiedot ja toleranssit
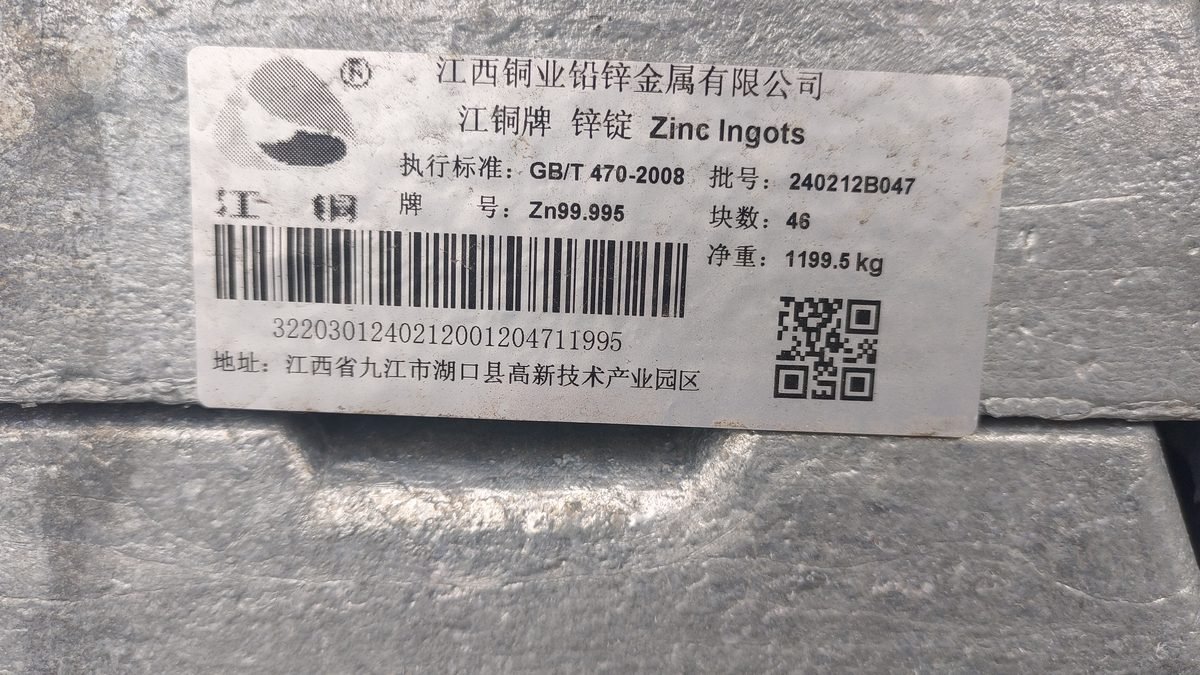
Tavallinen kaupallinen sinkkiharkko painaa 25 kg. Kimppu kootaan kiinteästä määrästä, rahapulassa, merkitty ja punnittu yksikkönä. Alla olevan valokuvan etiketti on täydellinen suunnitteluasiakirja pienoiskoossa: se nimeää tuottajan, tuotemerkki, standardi, arvosana Zn99.995, erä, kappalemäärä 48 ja nettopaino 1199.5 kg. Jaa nettopaino luvulla ja saat 24.99 kg per kappale, mikä on oikea tapa varmistaa, että nippu on rakennettu ohjeiden mukaan eikä koottu ylijäämistä.
| Tuote | Tyypillinen arvo | Huom |
|---|---|---|
| Yhden harkon paino | 25 kg | Toleranssi yleensä plus tai miinus 1 kg per kappale |
| Kpl per nippu | 46 to 48 | Merkitty etikettiin; parilliset luvut yksinkertaistavat laskemista ja pinoamista |
| Paketin nettopaino | noin 1150 to 1200 kg | Vaakasillan toleranssi tyypillisesti yksi prosentti |
| Harkon pituus | noin 400 to 420 mm | Tarpeeksi lyhyt yhden henkilön käsittelyyn ja uunikauhoille |
| Harkon leveys | noin 100 to 110 mm | Kapea, jotta niput pinoutuvat tiiviisti ja metalli sulaa tasaisesti |
| Harkon paksuus | noin 55 to 65 mm | Kapenevat pinnat mahdollistavat puhtaan irrottamisen muotista |
| Kimppunauha | Teräs- tai PET-nauhat, 2 to 4 per nippu | Nauhat eivät saa leikata syvälle harkon pintaan; leikkautunut nauha on käsittelyvaara |
| Pinta | Kirkkaasta himmeän harmaaseen | Valkoinen emäksinen karbonaattikalvo on normaali ja vaaraton uudelleensulatuksessa |
| Merkintä | Valumerkki ja paperitarra | Merkki, luokka, erä, laskea, nettopaino, tuottajan osoite |
Koska sinkki hinnoitellaan Lontoon metallipörssissä, ero a 1199.5 kg nippu ja a 1150 kg nippu on oikeaa rahaa mittakaavassa. Lähetys 20 nippuja, jotka ovat lyhyet 49 kg kukin laskusta puuttuu lähes tonni metallia. Sovittelu, laskea kertaa yksikköpaino nettopainoa vastaan, on nopein puolustus ja vaatii vain laskimen.
5. Kuinka sinkkiharkko valmistetaan
Melkein kaikki korkealaatuinen sinkki kulkee toisen kahdesta reitistä. Elektrolyyttireitti hallitsee nykyaikaista tuotantoa: sinkkitiiviste paahdetaan, liuotettu rikkihapolla, puhdistettu kuparin poistamiseksi, kadmium ja koboltti, ja kerrostettiin sitten puhtaana metallina katodeille kennohuoneessa. Katodit kuoritaan, sulatetaan induktiouunissa ja valetaan harkoiksi. Koska puhdistusvaihe on kemiallinen ja saostusvaihe sähkökemiallinen, elektrolyyttinen reitti voi ulottua 99.995 prosenttia ja pystyy hallitsemaan lyijyä ja kadmiumia tiukasti.
Lämpötie, edelleen tärkeitä joillakin alueilla, reduces roasted concentrate with coke in a retort or blast furnace, then refines the vapour by fractional distillation. Distillation separates zinc from lead and cadmium effectively, and the resulting metal is re-melted and cast. Both routes end in the same casting line: a chain conveyor with water-cooled moulds, a launder distributing metal, a stamping station and a bundling station.
Casting temperature for zinc is low, tyypillisesti 450 to 480 degrees Celsius, and the metal is poured into cast iron or steel moulds. Because zinc contracts on freezing, the moulds are slightly tapered so the ingot releases cleanly. Surface appearance is a direct function of mould temperature and coating: a bright ingot indicates a clean, cool mould, while a dull, wrinkled surface points to a hot mould or a damaged release coating. Neither condition changes the chemistry, but both are useful indicators of housekeeping at the smelter.
Marking is part of the production line, not an afterthought. A cast-in brand identifies the producer permanently, while the paper or plastic label carries the batch and weight data that a certificate of analysis can be matched against. Losing that label is the equivalent of losing the certificate, because a bundle of grey blocks with no paper is indistinguishable from a bundle produced by anyone.
6. Selection Rules: Which Grade Belongs in Which Bath
The choice of grade is decided by the process, not by the price list. The rules below are the ones that experienced galvanizers and die casters apply without debate.
Continuous galvanizing lines. Use Zn99.99 or better. The bath is held at about 460 degrees Celsius with 0.15 to 0.25 prosenttia alumiinia, ja pinnoitteen laatu riippuu vakaasta alumiini-sinkki-rauta-intermetallikerroksesta. Lyijy ja tina häiritsevät tätä kerrosta. Rautaa säätelee kuonanpoisto, ei harkon valinnalla.
Eräkuumasinkitys. Zn99.95 on käyttöaste useimpiin vedenkeitintoimintoihin, ja Zn99.5 on hyväksyttävä, kun pinnoitteen paksuus on pinnan viimeistelyn sijaan etusijalla. Pienet lyijypitoisuudet auttavat valumaan ja tekevät siitä pehmeämmän, kirkkaampi pinnoite; tämä on se sovellus, jossa hieman vähemmän puhdasta metallia pidetään usein parempana, ja se on laillista niin kauan kuin lopputuotteen tekniset tiedot sen sallivat.
Painevalu. Zn99.995 ei ole valinnainen. taakkoja 3 ja Zamak 5 molemmat korkki johtavat klo 0.003 to 0.004 prosenttia ja kadmiumia 0.002 to 0.003 prosenttia. Zn99,95:n perusmetalli voi kantaa viisinkertaisen lyijymäärän, mikä riittää laukaisemaan rakeiden välisen korroosion käytössä. When a casting fails on a machine tool after two years, the conversation always returns to the ingot certificate.
Brass and copper alloys. Zn99.99 is normally adequate. The copper alloy specification controls the final composition, and residual lead in the zinc is diluted by the copper charge.
Sacrificial anodes. Anode alloys are specified by their own standards and normally use Zn99.995 as the base, with controlled additions of aluminium and cadmium or indium. Using a lower grade introduces stray electrochemical behaviour that shows up as uneven consumption.
Chemical and battery uses. Zn99.995 minimum, and often a specific certificate for cadmium and lead is requested because both are regulated in batteries and in pigments.
7. Varastointi, Handling and Safety
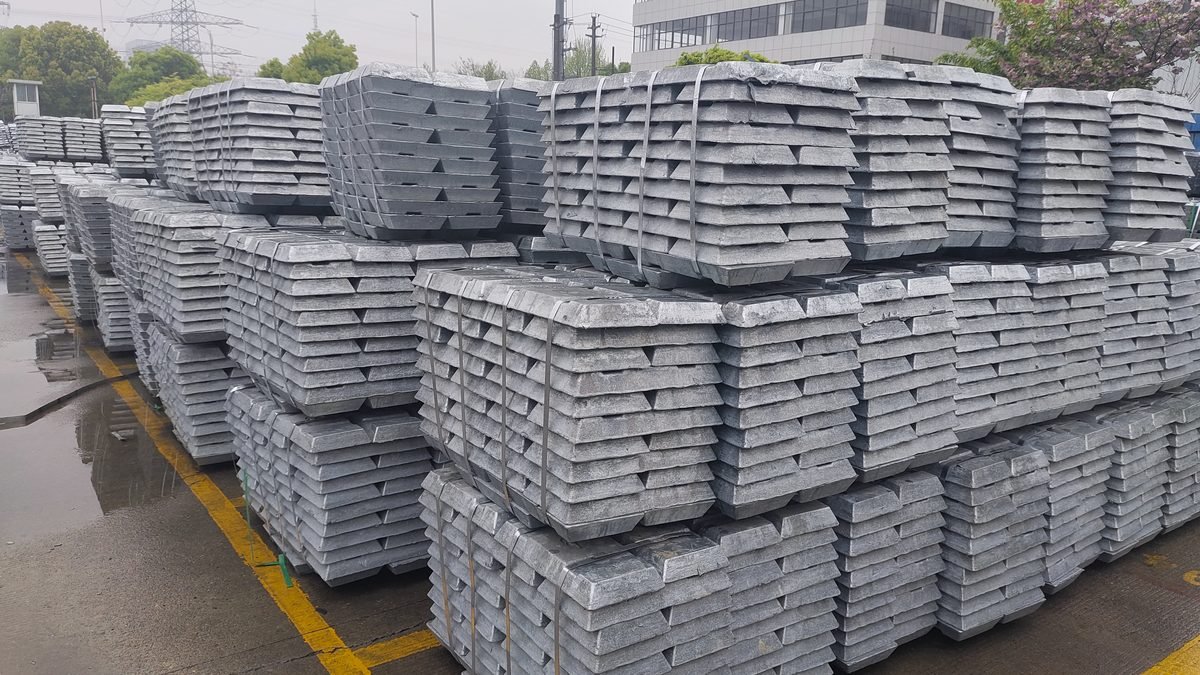
Zinc ingots are stable in storage. They do not rust, ne eivät hajoa sateen mukana ja ne voivat istua avoimella pihalla vuosia ilman metallurgisia menetyksiä. Kosteille pinnoille muodostuva valkoinen kalvo on emäksistä sinkkikarbonaattia, ohut passivoiva kerros, joka katoaa sulatteeseen. Tämän kestävyyden vuoksi pihat ovat usein auki, kuten täällä olevat valokuvat osoittavat.
Käsittelyssä ovat todelliset riskit. A 25 kg harkko on tarpeeksi painava murtaakseen jalan ja tarpeeksi kompakti pudotettavaksi. Kimput osoitteessa 1.2 tonneja on nostettava nipun alta nimellisillä nostoliinoilla, ei koskaan vanteiden kanssa. Trukin piikkien tulee mennä lavalle, ei harkkojen välisiä rakoja, koska piikki, joka nostaa kaksi harkkoa nipun keskeltä, läikyttää loput.
Sulamiseen liittyy kaksi erityistä vaaraa. Ensimmäinen on kosteus. Valanteen väliin jäänyt vesi, tai jäätä talvipihalla, leimahtaa höyryksi sulan sinkin alla ja heittää metallia. Harkkojen on oltava kuivia ja ympäröivän kastepisteen yläpuolella ennen lataamista. Toinen on metallihöyrykuume. Edellä tuotettu sinkkihöyry 500 Celsius-asteet aiheuttavat altistuneille työntekijöille flunssan kaltaisen sairauden. Paikallinen poistoilmanvaihto, hengityssuojain vedenkeittimen latauksen aikana, ja tiukka lämpötilan hallinta ovat säätimiä, siinä järjestyksessä.
Myös sinkkihöyryn ja tiettyjen puhdistusaineiden välillä on dokumentoitu vuorovaikutus, ja hyvin tunnettu vaara, kun galvanoitua terästä hitsataan tai leikataan ilman uuttamista. Kumpikaan ei kuulu itse harkkoon, mutta molemmat kuuluvat prosessiin, jota harkko syöttää, ja galvanoitua terästä ilmoittavan ostajan pitäisi olettaa, että valmistaja tuntee ne.
8. Yleisiä virheitä
Ostan Zn99,95 painevalua varten. Tämän tuoteperheen kallein virhe, because the failure appears months after the castings have been machined, painted and shipped.
Buying premium grade to fix a bath problem. Rauta, aluminium drift and dross in a galvanizing kettle are process problems. Upgrading the ingot does not remove them and adds cost to every tonne.
Accepting bundle weights without reconciliation. Net weight divided by piece count should equal unit weight. If it does not, the bundle was not built to the label.
Treating the white surface film as corrosion. It is not. Rejecting a load for a harmless carbonate film is a costly misunderstanding of how zinc behaves in air.
Cutting strapping to count ingots. Open bundles in a yard lose their identity and their weight verification. Count the label, weigh a sample, keep the bundle intact.
Charging wet or icy ingots. Höyryräjähdys kattilassa ei ole teoreettinen riski; se on yleisin vakava onnettomuus eräsinkityslaitoksissa.
Harkkojen säilyttäminen maassa ilman kannattimia. Vesi jää pinon alle, pohjaharkot syöpyvät betoniin ja koko nippu tulee käsittelyongelmaksi.
Asteiden sekoitus yhdessä kattilassa ilman ennätyksiä. Kun kaksi luokkaa on kylvyssä, kemiaa ei voi purkaa, ja pinnoitteen spesifikaatiota ei enää voida osoittaa.
9. Usein kysytyt kysymykset
Mitä Zn99.995 tarkoittaa tarkalleen? Vähintään 99.995 massaprosenttia sinkkiä, lyijyllä tai sen alapuolella 0.003 prosenttia, kadmium on tai sen alapuolella 0.002 prosentteina ja muut määritellyt jäännökset jäljitetyllä tasolla. Analyysitodistus kertoo erän todelliset luvut.
Voinko käyttää samaa harkkoa galvanoinnissa ja painevalussa?? Teknisesti kyllä Zn99.995, but there is no commercial reason to pay for die-casting purity in a kettle that tolerates lead. Use the grade the process needs.
Why is zinc priced differently from aluminium? Zinc trades on the London Metal Exchange with a published cash settlement, so ingot prices move with the LME plus a regional premium. Aluminium follows its own LME contract and its own premium structure.
Does the bundle label matter after delivery? It matters more after delivery than before. It is the only link between a coating failure or a casting complaint and the heat that caused it.
How much does a bundle weigh? Noin 1.15 to 1.25 tonnes net for 46 to 48 pieces at 25 kg each. Gross weight adds pallets and strapping.
Is there a difference between electrolytic and distilled zinc? In final purity, both routes can meet the same grade. In trace element pattern, elektrolyyttisessä metallissa on tyypillisesti hyvin vähän lyijyä ja kadmiumia, joka sopii painevaluon ja akkutöihin.
Voidaanko sinkitty romu sulattaa uudelleen harkkoksi? Kyllä, toissijaisen sulaton kautta, mutta pinnoite lisää alumiinia ja teräs lisää rautaa. Toissijainen sinkki myydään omien eritelmiensä mukaan, eikä sitä voi vaihtaa ensisijaisen Zn99.995:n kanssa.
Mikä on harkon säilyvyysaika? Sellaista ei ole metallurgisessa mielessä. Käsittelyvauriot ja etiketin katoaminen ovat käytännön rajat, ei hapettumista.
Miksi jotkut galvanointilaitteet vaativat lyijytöntä sinkkiä?? Koska heidän loppuasiakkaansa vaatii sitä, yleensä juomaveden kosketukseen, elintarvikelaitteita tai tiettyä pinnoitusstandardia. Pyyntö on tuotespesifikaatio, ei mieltymys.
Mitä minun pitäisi tehdä, jos sertifikaatti ei vastaa etikettiä? Pysäytä lähetys, niput karanteeniin, ja pyydä toimittajaa myöntämään uudelleen todistus, jossa viitataan etiketeissä oleviin eränumeroihin. Älä sulata metallia ennen kuin ristiriita on ratkaistu.
Hanki sinkkiharkko tai galvanoitu teräs?
Voimme lainata Zn99.995 ja Zn99.95 harkot, kuumasinkitty putki, nauha- ja rakenneosat laatusertifikaateilla ja nipputason painoilla. Kerro meille arvosana, vetoisuus ja määräpaikka, ja vahvistamme kaupalliset ehdot.
Aiheeseen liittyvää luettavaa: DX51D galvanoitu teräsnauha · kuumasinkitty pyöreä putki · C11000 kuparilevy

