 FRAMSTEG


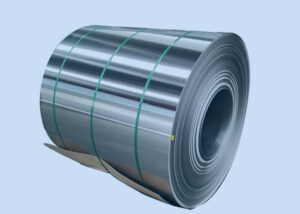
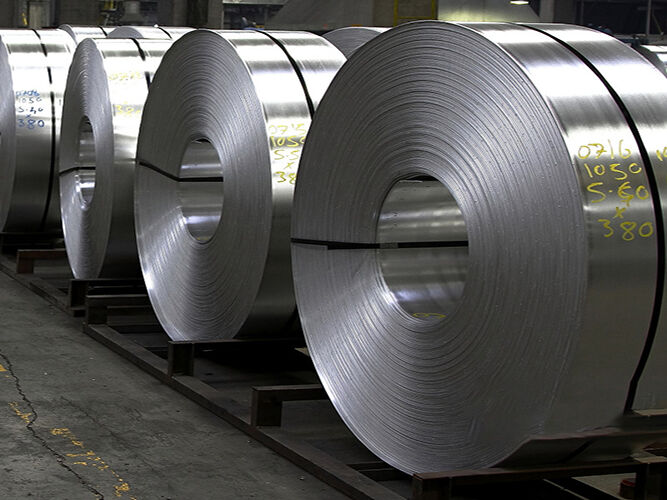
AISI 1018 Milt/lågt kolstål har utmärkt svetsbarhet, ger ett enhetligt och hårdare hölje och det anses vara det bästa stålet för uppkolade delar. AISI 1018 Milt/lågt kolstål ger en bra balans mellan seghet, styrka och duktilitet. AISI 1018 varmvalsat stål har betydande mekaniska egenskaper, förbättrade bearbetningsegenskaper och har ett högt Brinell-hårdhetsmått.
Kemisk sammansättning
| Element | Innehåll |
|---|---|
| Kol, C | 0.14 – 0.20 % |
| Järn, Fe | 98.81 – 99.26 % (som resten) |
| Mangan, Mn | 0.60 – 0.90 % |
| Fosfor, P | ≤ 0.040 % |
| Svavel, S | ≤ 0.050 % |
Fysiska egenskaper
| Fysiska egenskaper | Metrisk | Kejserlig |
|---|---|---|
| Densitet | 7.87 g/cc | 0.284 lb/in3 |
Mekaniska egenskaper
| Mekaniska egenskaper | Metrisk | Kejserlig |
|---|---|---|
| Hårdhet, Brinell | 126 | 126 |
| Hårdhet, Knapp (Omvandlat från Brinell hårdhet) | 145 | 145 |
| Hårdhet, Rockwell B (Omvandlat från Brinell hårdhet) | 71 | 71 |
| Hårdhet, Vickers (Omvandlat från Brinell hårdhet) | 131 | 131 |
| Draghållfasthet, Slutlig | 440 MPa | 63800 psi |
| Draghållfasthet, Avkastning | 370 MPa | 53700 psi |
| Förlängning vid brytning (I 50 mm) | 15.0 % | 15.0 % |
| Minskning av arean | 40.0 % | 40.0 % |
| Elasticitetsmodul (Typiskt för stål) | 205 GPa | 29700 ksi |
| Bulkmodul (Typiskt för stål) | 140 GPa | 20300 ksi |
| Fiskarnas förhållande (Typiskt för stål) | 0.290 | 0.290 |
| Bearbetningsbarhet (Baserat på AISI 1212 stål. som 100% bearbetbarhet) | 70 % | 70 % |
| Skjuvmodul (Typiskt för stål) | 80.0 GPa | 11600 ksi |
Elektriska egenskaper
| Elektriska egenskaper | Metrisk | engelska | Kommentarer |
|---|---|---|---|
| Elektrisk resistivitet @0°C (32°F) | 0.0000159 Åh-cm | 0.0000159 Åh-cm | glödgat tillstånd |
| @100 °C/ 212 °F | 0.0000219 Åh-cm | 0.0000219 Åh-cm | glödgat tillstånd |
| @ 200 °C/392 °F | 0.0000293 Åh-cm | 0.0000293 Åh-cm | glödgat tillstånd |
Värmebehandling
Värmebehandlingen för AISI 1018 Milt/lågt kolstål består av följande processer:
- Normaliserande – AISI 1018 mjukt/lågt kolstål bör värmas till 890°C – 940°C och sedan kylas i stillastående luft.
- Smide – Denna process kräver uppvärmning till 1150°C – 1280°C och AISI 1018 mildt/lågt kolstål hålls tills temperaturen blir konstant. 900°C är den lägsta temperatur som krävs för smidesprocessen. Stålet kyls i luft efter denna process.
- Härdning – AISI 1018 mjukt/lågt kolstål är härdat vid 150°C – 200°C för att förbättra höljets seghet. Denna process har liten eller ingen effekt på hårdheten. Slipsprickor minskar när AISI 1018 mildt/lågt kolstål är härdat.
- Glödgning – AISI 1018 mjukt/lågt kolstål värms upp till 870°C – 910°C och får svalna i en ugn.
- Avstressande – En temperatur på 500°C – 700°C krävs för att lindra stress i AISI 1018 mjukt/lågt kolstål som senare kyls ner i stillastående luft.
- Fallhärdning – Denna process kräver uppvärmning mellan 780°C – 820°C. AISI 1018 Milt/lågt kolstål kyls sedan i vatten.
- Kärnraffinering – Detta är en valfri process som kräver uppvärmning vid 880°C – 920°C. Efter att ha värmts upp, AISI 1018 Milt/lågt kolstål fuktas i olja eller vatten.
- Förkolning – Denna process sker vid 880°C – 920°C för AISI 1018 mildt/lågt kolstål. Den används vid böjning, krympnings- och pressningsprocesser och används ofta för fixturer, monteringsplattor och distanser och i applikationer som inte kräver höglegerat stål och hög kolhållfasthet. Förkolade delar som inkluderar maskar, växlar, stift, pluggar, icke-kritiska komponenter i verktygs- och formsatser, verktygshållare, drev, maskindelar, spärrar, pluggar och kedjestift använder AISI 1018 mildt/lågt kolstål.