 FREMSKRIDT


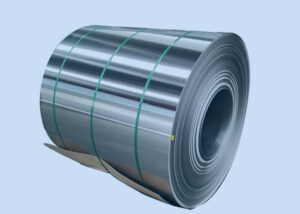
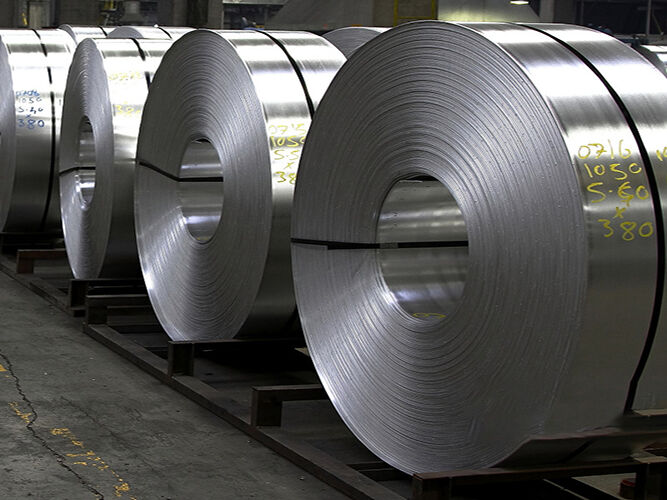
AISI 1018 mildt/lavt kulstofstål har fremragende svejsbarhed, producerer en ensartet og hårdere sag, og det anses for at være det bedste stål til karburerede dele. AISI 1018 mildt/lavt kulstofstål giver en god balance mellem sejhed, styrke og duktilitet. AISI 1018 varmvalset stål har betydelige mekaniske egenskaber, forbedrede bearbejdningsegenskaber og har en høj Brinell hårdhedsmål.
Kemisk sammensætning
| Element | Tilfreds |
|---|---|
| Kulstof, C | 0.14 – 0.20 % |
| Jern, Fe | 98.81 – 99.26 % (som resten) |
| Mangan, Mn | 0.60 – 0.90 % |
| Fosfor, P | ≤ 0.040 % |
| Svovl, S | ≤ 0.050 % |
Fysiske egenskaber
| Fysiske egenskaber | Metrisk | Kejserlig |
|---|---|---|
| Tæthed | 7.87 g/cc | 0.284 lb/in3 |
Mekaniske egenskaber
| Mekaniske egenskaber | Metrisk | Kejserlig |
|---|---|---|
| Hårdhed, Brinell | 126 | 126 |
| Hårdhed, Knap (Omregnet fra Brinell hårdhed) | 145 | 145 |
| Hårdhed, Rockwell B (Omregnet fra Brinell hårdhed) | 71 | 71 |
| Hårdhed, Vickers (Omregnet fra Brinell hårdhed) | 131 | 131 |
| Trækstyrke, Ultimativt | 440 MPa | 63800 psi |
| Trækstyrke, Udbytte | 370 MPa | 53700 psi |
| Forlængelse ved pause (I 50 mm) | 15.0 % | 15.0 % |
| Reduktion af areal | 40.0 % | 40.0 % |
| Elasticitetsmodul (Typisk for stål) | 205 GPa | 29700 ksi |
| Bulk modul (Typisk for stål) | 140 GPa | 20300 ksi |
| Fiskene forhold (Typisk for stål) | 0.290 | 0.290 |
| Bearbejdelighed (Baseret på AISI 1212 stål. som 100% bearbejdelighed) | 70 % | 70 % |
| Forskydningsmodul (Typisk for stål) | 80.0 GPa | 11600 ksi |
Elektriske egenskaber
| Elektriske egenskaber | Metrisk | engelsk | Kommentarer |
|---|---|---|---|
| Elektrisk resistivitet @0°C (32°F) | 0.0000159 Åh-cm | 0.0000159 Åh-cm | udglødet tilstand |
| @100 °C/ 212 °F | 0.0000219 Åh-cm | 0.0000219 Åh-cm | udglødet tilstand |
| @ 200 °C/392 °F | 0.0000293 Åh-cm | 0.0000293 Åh-cm | udglødet tilstand |
Varmebehandling
Varmebehandlingen til AISI 1018 mildt/lavt kulstofstål består af følgende processer:
- Normalisering – AISI 1018 mildt/lavt kulstofstål skal opvarmes til 890°C – 940°C og derefter afkøles i stille luft.
- Smedning – Denne proces kræver opvarmning ved 1150°C – 1280°C og AISI 1018 mildt/lavt kulstofstål holdes, indtil temperaturen bliver konstant. 900°C er den minimumstemperatur, der kræves til smedeprocessen. Stålet afkøles i luft efter denne proces.
- Temperering – AISI 1018 mildt/lavt kulstofstål er hærdet ved 150°C – 200°C for at forbedre husets sejhed. Denne proces har ringe eller ingen effekt på hårdheden. Sliberevner reduceres, når AISI 1018 mildt/lavt kulstofstål er hærdet.
- Udglødning – AISI 1018 mildt/lavt kulstofstål opvarmes til 870°C – 910°C og får lov at afkøle i en ovn.
- Afstressende – En temperatur på 500°C – 700°C er påkrævet for at lindre stress i AISI 1018 mildt/lavt kulstofstål, der senere køles ned i stillestående luft.
- Saghærdning – Denne proces kræver opvarmning mellem 780°C – 820°C. AISI 1018 mildt/lavt kulstofstål bratkøles derefter i vand.
- Kerneraffinering – Dette er en valgfri proces, der kræver opvarmning ved 880°C – 920°C. Efter at være blevet opvarmet, AISI 1018 mildt/lavt kulstofstål fugtes i olie eller vand.
- Karburering – Denne proces foregår ved 880°C – 920°C for AISI 1018 mildt/lavt kulstofstål. Det bruges til bøjning, krympe- og sænkeprocesser og bruges i vid udstrækning til armaturer, monteringsplader og afstandsstykker og i applikationer, der ikke kræver højlegeret stål og høj kulstofstyrke. Karburerede dele, der inkluderer orme, gear, stifter, dyvler, ikke-kritiske komponenter i værktøj og matricesæt, værktøjsholdere, tandhjul, maskindele, skralder, dyvler og kædestifter bruger AISI 1018 mildt/lavt kulstofstål.